
Şişe dolum ve kapaklama

  1. Aşağıdaki bir şişe dolum ve kapaklama için hazırlanan bir sistem vardır. Sistem sırasıyla şu şeklide çalışmaktadır;
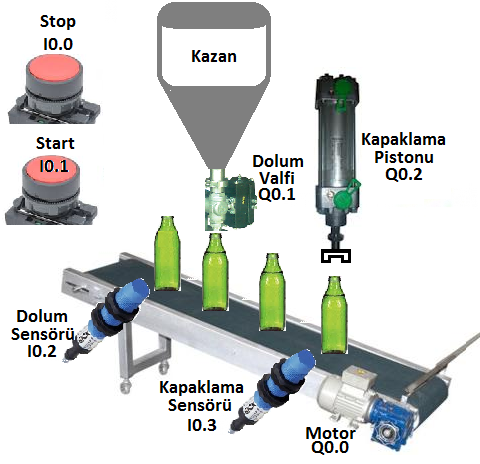
  1. Şişe dolum ve kapaklama
    1. Starta basıldığında bant çalışacaktır. (Q0.0)
    2. Şişe Dolum Sensörünün (I0.2) önüne gelince bant duracaktır.
    3. Dolum valfi açılarak şişeye 8 sn boyunca sıvı doldurulacaktır.
    4. Dolum işlemi bitince bant tekrar çalışacaktır.
    5. Şişe Kapaklama Sensörünün (I0.3) önüne gelince bant tekrar duracaktır.
    6. Kapaklama pistonu 2 sn boyunca enerjilenecektir.
    7. Daha sonra bant tekrar çalışacaktır.


    Bunun için gerekli PLC programını S7-1200’e göre TIA programı ile yaparak PLC’ye yükleyerek çalıştırınız.

    Program şemasını ve PLC bağlantı şemasını  çiziniz.

Benzer Temrinler & Yazılar

  • Karşılaştırıcı Kontaklar ile Trafik Işıkları 2

    Aşağıda 4 adet trafik ışığı bir kavşağı kontrol etmektedir. 1. ve 3 ışık kendi aralarında eş zamanlı çalışmaktadır. Aynı şekilde 2. ve 4. Işık da kendi aralarında eş zamanlı çalışmaktadır. Sistemin çalışması aşağıdaki gibidir. Starta basar basmaz K1+K3 ve Y2+Y4 yanacaktır. Bundan 8 sn sonra S1+S3 ve S2+S4 yanacaktır. Lambalar 3 sn birlikte yandıktan sonra…

  • Metal-Plastik Ayıklama

    Aşağıdaki sistemde starta basılınca Ana bant ve küçük bant çalışacaktır. Parçalar metal ve plastik olarak ikiye ayrılmaktadırlar. Bu ayırma işlemi için indüktif sensör kullanılmaktadır. İşlemler aşağıdaki gibi olacaktır;   Eğer parça metal ise; ayırıcı piston 2 sn enerjilenerek parçayı küçük banta itiyor. Bantlarda yapılan işlemler; Ana Bant: Parça Plastik Etiket sensörünün önüne gelince ana bant…

  • 3 Fazlı Asenkron Motorun Devir Yönü Değiştirilmesi

    3 fazlı ASM ileri ve geri yönde çalıştırılacaktır. İleri butonuna basılınca motor ileri yönde çalışacaktır. Motor ileri yönde çalışırken Geri butonuna basılma ihtimaline karşı sistem elektriksel kilitlemeli (kontak emniyetli) olarak korunacaktır. Stop butonuna basıldıktan sonra motor Geri butonuna basılarak ters yönde çalıştırılacaktır. Bunun için gerekli PLC programını S7-1200’e göre TIA programı ile yaparak PLC’ye yükleyerek…

  • KONVEYÖR SİSTEM

    Aşağıdaki sistem şu şekilde çalışmaktadır. Starta basıldığında bant çalışacak, Ürün ısıtıcı sensöre geldiğince bant duracak ve ısıtıcı fan 6sn boyunca çalışacak Daha sonra bant tekrar çalışacak Ürünler kovaya boşalırken sayıcı sensör 3 adet ürün sayınca mavi lamba yanacak Ürünler kovaya boşalırken sayıcı sensör 6 adet ürün sayınca bant duracak. Bu sırada (bant durduğu anda) Kırmızı…

  • OTOPARK

    Aşağıdaki otopark 10 araç kapasitelidir. Otoparka giren ve otoparktan çıkan araçları sayan birer sensör vardır. Starta basıldığında sistem devreye girecektir. Otoparkta yer olduğunda yer var lambası yanacaktır. Otoparkta yer kalmadığında (10 araç olduğunda) yer yok lambası yanacaktır. Otoparktan araç çıktığında (10 araçtan daha az araç kaldığında) tekrardan yer var lambası yanacaktır.   Bunun için gerekli…

  • 3 Fazlı Asenkron Motora Sürekli Yol Verme

    Starta bastığımızda motor sürekli çalışacaktır. Stop butonuna basıldığında ise motor duracaktır. Bu işlemi klasik kumanda mantığı (mühürleme) ve SET-RESET kontakları ile yapınız.   Bunun için gerekli PLC programını S7-1200’e göre TIA programı ile yaparak PLC’ye yükleyerek çalıştırınız. Program şemasını ve PLC bağlantı şemasını aşağıya çiziniz.

2 Comments

  1. kardeşim birinizde ladder diyagramını çizmemiş temrini veriyorsunuz bare cevabı yani ladder diyagramınıda verin de hiç yoktan daha çok kişi sizi takip eder

    1. Merhaba bunlar öğrencilerimize soru olarak verildiğinden cevaplarını burada paylaşamıyoruz.

Bir Yorum Yazın

E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir.