
Karşılaştırıcı Kontaklar ile Trafik Işıkları 2

Aşağıda 4 adet trafik ışığı bir kavşağı kontrol etmektedir. 1. ve 3 ışık kendi aralarında eş zamanlı çalışmaktadır. Aynı şekilde 2. ve 4. Işık da kendi aralarında eş zamanlı çalışmaktadır. Sistemin çalışması aşağıdaki gibidir.
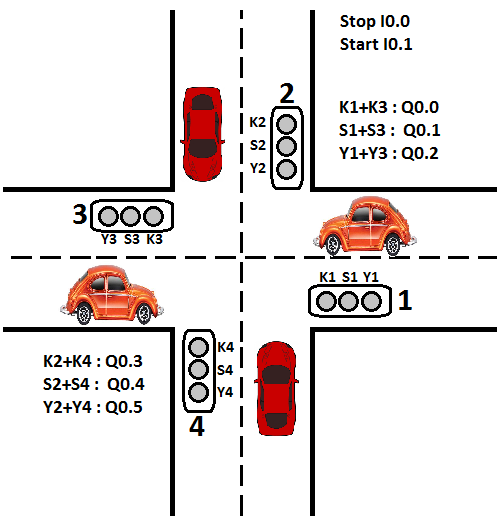
Karşılaştırıcı Kontaklar ile Trafik Işıkları 2

  1. Starta basar basmaz K1+K3 ve Y2+Y4 yanacaktır.
  2. Bundan 8 sn sonra S1+S3 ve S2+S4 yanacaktır.
  3. Lambalar 3 sn birlikte yandıktan sonra sönecektir.
  4. Hemen ardından K2+K4 ve Y1+Y3 yanacaktır.
  5. 10 sn sonra S1+S3 ve S2+S4 tekrar yanacaktır.
  6. Lambalar 3 sn birlikte yandıktan sonra sistem tekrardan başa dönecektir. (a şıkkı)


Bunun için gerekli PLC programını S7-1200’e göre karşılaştırıcı kontaklar kullanarak TIA programı ile yaparak PLC’ye yükleyerek çalıştırınız.

Program şemasını ve PLC bağlantı şemasını  çiziniz.

Benzer Temrinler & Yazılar

  • Yarışmacı butonları

    Aşağıdaki bir bilgi yarışması için hazırlanan buton sistemi vardır. Sistem şu şeklide çalışmaktadır; Sistem açma butonuna basılınca sistem hazır hale gelecektir. Sistem kapatma butonuna basılınca sitem çalışmayacaktır. Soru sorulduktan sonra butona ilk basan yarışmacının önündeki lamba ve siren çalacaktır. Siren 1,5 sn sonra kendi kendine duracaktır. Diğer yarışmacılar sonradan butona bassa dahi onların önündeki lamba…

  • Metal-Plastik Ayıklama

    Aşağıdaki sistemde starta basılınca Ana bant ve küçük bant çalışacaktır. Parçalar metal ve plastik olarak ikiye ayrılmaktadırlar. Bu ayırma işlemi için indüktif sensör kullanılmaktadır. İşlemler aşağıdaki gibi olacaktır;   Eğer parça metal ise; ayırıcı piston 2 sn enerjilenerek parçayı küçük banta itiyor. Bantlarda yapılan işlemler; Ana Bant: Parça Plastik Etiket sensörünün önüne gelince ana bant…

  • Sayıcı ile kontrol

    Üstteki çark kendisine bağlı platformu yukarı ve aşağı hareket ettirecek şekilde ayarlanmıştır. Çarkın dişlerinin her birinin hareketi platformu 1cm hareket ettiriyor. Bu dişleri gören bir adet indüktif sensör vardır. Bu sensörün önünden her diş geçişinde bir sinyal üretiyor. Yani her diş geçişi platformu 1 cm yer değiştirtiyor. Buna göre; starta basıldığında platform 5 cm yukarı çıkacak….

  • KONVEYÖR SİSTEM

    Aşağıdaki sistem şu şekilde çalışmaktadır. Starta basıldığında bant çalışacak, Ürün ısıtıcı sensöre geldiğince bant duracak ve ısıtıcı fan 6sn boyunca çalışacak Daha sonra bant tekrar çalışacak Ürünler kovaya boşalırken sayıcı sensör 3 adet ürün sayınca mavi lamba yanacak Ürünler kovaya boşalırken sayıcı sensör 6 adet ürün sayınca bant duracak. Bu sırada (bant durduğu anda) Kırmızı…

  • 3 Fazlı Asenkron Motora Sürekli Yol Verme

    Starta bastığımızda motor sürekli çalışacaktır. Stop butonuna basıldığında ise motor duracaktır. Bu işlemi klasik kumanda mantığı (mühürleme) ve SET-RESET kontakları ile yapınız.   Bunun için gerekli PLC programını S7-1200’e göre TIA programı ile yaparak PLC’ye yükleyerek çalıştırınız. Program şemasını ve PLC bağlantı şemasını aşağıya çiziniz.

  • Şişe dolum ve kapaklama

    Aşağıdaki bir şişe dolum ve kapaklama için hazırlanan bir sistem vardır. Sistem sırasıyla şu şeklide çalışmaktadır; Starta basıldığında bant çalışacaktır. (Q0.0) Şişe Dolum Sensörünün (I0.2) önüne gelince bant duracaktır. Dolum valfi açılarak şişeye 8 sn boyunca sıvı doldurulacaktır. Dolum işlemi bitince bant tekrar çalışacaktır. Şişe Kapaklama Sensörünün (I0.3) önüne gelince bant tekrar duracaktır. Kapaklama pistonu…

4 Comments

Bir Yorum Yazın

E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir.