
Konveyör Sistem 4

Aşağıdaki sistemde metal ve plastik malzemeler ayrıştırılmaktadır, sistem şu şekilde çalışmaktadır;


  1. Starta basıldığında “bant” çalışacak.
  2. Eğer İndüktif sensör metal bir cisim algılarsa “bant” duracak
  3. Ayırma pistonu 3 sn çalışacak
  4. Bundan sonra “bant” tekrar çalışacak
  5. Metal olmayan cisimler kovalara dolacaktır.
  6. Sayıcı sensör 6 adet ürün sayıncı “bant” duracak.
  7. Kova motoru 6 sn çalışarak yeni kovayı getirecek.
  8. Yeni kova gelince “bant” tekrar çalışacak
  9. Sistem stop butonuna basana kadar bu şekilde çalışacaktır.

Bunun için gerekli PLC programını S7-1200’e göre TIA programı ile yaparak PLC’ye yükleyerek çalıştırınız.

Program şemasını ve PLC bağlantı şemasını çiziniz.
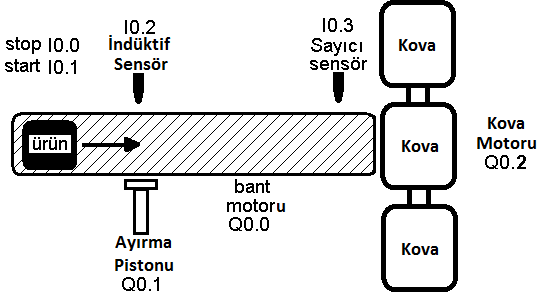
Konveyör Sistem 4

Benzer Temrinler & Yazılar

  • Konveyör Sistem 3

    Aşağıdaki sistem şu şekilde çalışmaktadır. Start butonuna basıldığında sistemin hazır hale geldiğini gösteren “Sistem enerjili” lambası yanacaktır. Bir adet parça “Sensör 1”in önüne bırakılıyor. Bu parça bırakıldıktan 4 sn sonra bant ileri yönde çalışacaktır. Parça “sensör 2” nin önünden geçerek (burada sensör 2 parçayı görüyor) devam edecektir. Parça “sensör 3” e gelince bant duracaktır. 6…

  • 5 Farklı Motorun Karşılaştırıcı Kontaklar Kullanarak Zaman İle Kontrolü

    5 farklı motor aşağıdaki tablodaki zaman aralıklarında tek zaman rölesi ile kontrol edilecektir. Start butonuna basıldığı anda sistem çalışacak ve tabloda belirtilen zaman aralıklarında işaretlenen motorlar çalışacaktır. Son zaman aralığında çalıştıktan sonra sistem tekrardan başa dönecek stop butonuna basılıncaya kadar sürekli bir döngü oluşacaktır. (ör: 0-10 sn aralığında Motor 1 ve Motor 3 çalışacaktır.)

  • 3 Fazlı Asenkron Motora Sürekli Yol Verme

    Starta bastığımızda motor sürekli çalışacaktır. Stop butonuna basıldığında ise motor duracaktır. Bu işlemi klasik kumanda mantığı (mühürleme) ve SET-RESET kontakları ile yapınız.   Bunun için gerekli PLC programını S7-1200’e göre TIA programı ile yaparak PLC’ye yükleyerek çalıştırınız. Program şemasını ve PLC bağlantı şemasını aşağıya çiziniz.

  • Sayıcı ile kontrol

    Üstteki çark kendisine bağlı platformu yukarı ve aşağı hareket ettirecek şekilde ayarlanmıştır. Çarkın dişlerinin her birinin hareketi platformu 1cm hareket ettiriyor. Bu dişleri gören bir adet indüktif sensör vardır. Bu sensörün önünden her diş geçişinde bir sinyal üretiyor. Yani her diş geçişi platformu 1 cm yer değiştirtiyor. Buna göre; starta basıldığında platform 5 cm yukarı çıkacak….

  • Trafik ışıkları 1

    Üst tarafta bulunan trafik ışıkları aşağıdaki gibi çalışmaktadır. Starta basar basmaz kırmızı lamba yanacaktır. Bundan 8 sn sonra sarı lamba yanacaktır. (Sarı ile kırmızı birlikte yanacaktır) Sarı yandıktan 3 sn sonra sarı ve kırmızı lamba sönecek ardından yeşil lamba yanacaktır. Yeşil lamba 10 sn yandıktan sonra sarı lamba tekrardan yanacaktır. (Sarı ile Yeşil lamba birlikte…

  • 5 ASM 1 start butonu

    5 farklı ASM’yi sadece 1 start butonu kullanarak aşağıdaki tabloya göre çalıştırınız. ( Ör: start butonuna 1 basışta 1. 3. ve 5. Motor çalışacak. start butonuna 2 basışta ise 3. 4. ve 5. Motor çalışacak. ) Bunun için gerekli PLC programını S7-1200’e göre TIA programı ile yaparak PLC’ye yükleyerek çalıştırınız. Program şemasını ve PLC bağlantı…

One Comment

Bir Yorum Yazın

E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir.